锂电池辊压工艺中正极和负极哪个更容易粘辊?
文章关键词:锂电池发布时间:2026-11-11 08:34:17编辑作者:亿昇达
锂电池正极和负极都可能出现粘辊,不能只按电极类型判断谁更严重。常规湿法极片辊压时,粘辊与粘结剂分布、干燥程度、涂层结合强度及辊面状态密切相关。同一种材料换了配方或干燥条件,表现也可能不同。现场排查应先确认辊面附着物来自哪里,再决定调整方向。
一、粘辊不一定都是材料发黏
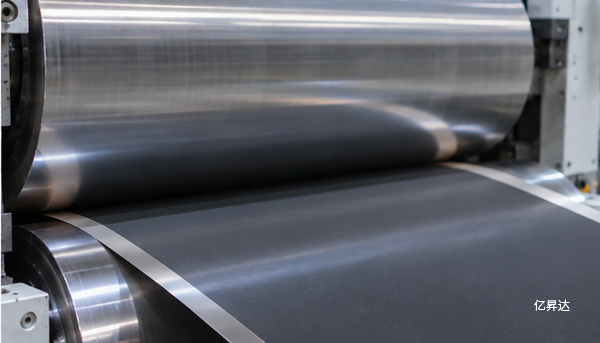
辊面沾上涂层,可能是涂层表面黏附,也可能是极片掉粉、局部剥落后被压到辊面。前者需要关注残余溶剂、温度和粘结剂状态,后者则要检查涂层内聚力及其与集流体的结合。
如果辊面附着物不断积累,还可能在后续极片上形成周期性压痕。缺陷间距接近辊筒周长时,可以作为定位辊面污染的线索,但仍需停机检查确认。
二、正负极各有哪些敏感因素
常见水系石墨负极使用纤维素类增稠剂与丁苯橡胶乳液。分散不均、干燥过程中粘结剂迁移,或者涂层与铜箔结合不足,都可能造成表面转移和掉粉,不能一概归因于石墨本身。
采用聚偏氟乙烯粘结剂的正极,同样可能因残余溶剂、粘结剂分布异常或辊温不合适出现粘附。不同正极材料的粒径、比表面积和压实要求差异较大,也不能套用统一结论。
三、辊压参数应与涂层状态匹配
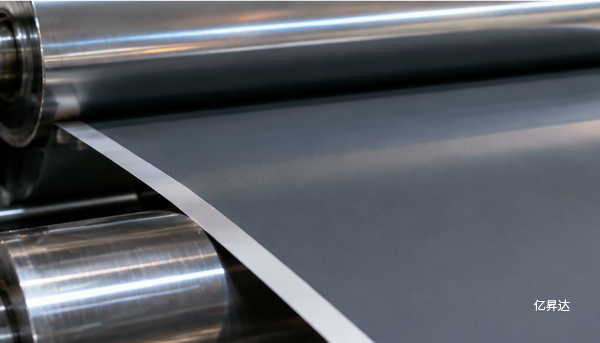
过大的压缩量可能加重颗粒破碎或涂层损伤,升温又会改变粘结剂的力学行为。因此,出现粘辊后,不能直接认定加热或加压就能解决,应在工艺允许范围内逐项验证。
计算压缩程度时,应扣除集流体厚度。例如,单面涂层由100微米压至75微米,厚度压缩率为百分之二十五。这个数值并不等于孔隙率下降了二十五个百分点,也不能直接判断是否过压。
四、先定位原因,再恢复生产
建议先检查辊面清洁度、温度和表面损伤,再对比异常批次的干燥记录、残余溶剂或水分、剥离强度及掉粉情况。清辊后缺陷迅速复现,说明还需要追查来料和工艺。
判断哪一极更容易粘辊,应依据本厂同条件试验和缺陷统计,而不是凭正负极名称下结论。未经验证,不宜通过增加粘结剂或使用脱模剂处理,以免改变电极性能或引入污染。
粘辊通常是材料状态与辊压条件共同作用的结果。区分黏附、掉粉和剥落,再有针对性地调整,才能避免反复清辊却无法稳定生产。
标题:锂电池辊压工艺中正极和负极哪个更容易粘辊? 地址:
 产品详情咨询
 抖音关注