新能源汽车电池托盘创新切割加工工艺方案
文章关键词:锂电池发布时间:2026-09-21 09:37:26编辑作者:亿昇达
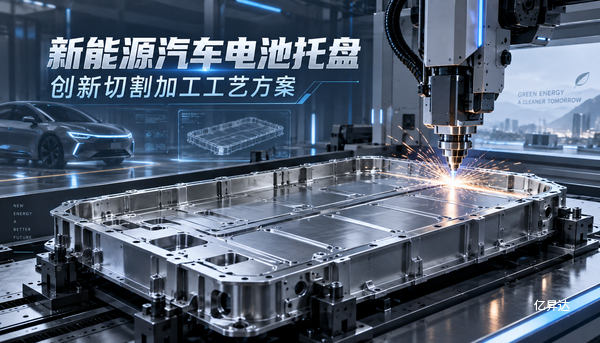
新能源汽车电池托盘承担着支撑电池、连接车身和保护内部部件的任务。切割质量会影响后续拼装、焊接与密封,不能只以加工速度判断工艺好坏。对于常见的铝合金框架与板材组合结构,更实用的改进方向,是让激光下料、型材加工和关键位置精加工相互配合,减少反复装夹和焊前修整。
一、根据零件结构分配加工方式
托盘底板、边框和连接件的加工要求不同。板材轮廓及部分孔位适合激光切割,挤压型材的定长下料可以采用精密锯切,装配基准面、螺纹孔和高精度安装孔则可交给数控加工设备完成。
这种组合方案的重点,是把合适的工序交给合适的设备。激光能够灵活加工复杂轮廓,但不意味着所有孔和配合面都应一次切成。涉及定位和密封的位置,应按图纸精度安排后续加工。
二、让切割尺寸服务于焊接装配
铝合金托盘往往需要多件拼焊,零件尺寸的微小偏差可能在装配中累积。下料时应统一定位基准,并根据焊接工艺确定拼接间隙和必要的加工余量,避免各工序分别找基准。
切割路径也需要兼顾变形控制。对薄板和细长部件,可通过合理安排切割顺序、支撑位置和保留连接点,降低局部热量集中及零件移动的影响。具体效果应由首件试制确认。
三、控制切口与清洁度,减少焊接缺陷
挂渣、毛刺和油污会增加焊前处理工作量,也可能影响焊缝质量。铝材切割应围绕板厚、合金牌号和表面状态匹配激光功率、速度及辅助气体,不能照搬另一种材料的参数。
切口表面好看,不等于已经满足焊接要求。还要检查垂直度、拼接间隙和残留污染。采用氮气辅助切割时,可以减少切割过程中额外氧化,但不能认为铝材表面从此不存在氧化膜。
四、把检测结果反馈到加工参数
首件确认应覆盖外形尺寸、关键孔位、平面度和装配间隙。托盘焊接完成后,还需按产品要求检查焊缝及密封性能,区分问题来自下料、装夹还是焊接变形。
批量生产可以记录材料批次、切割程序、设备参数和检测结果。当某一位置反复超差时,直接追溯对应工序,比在成品端持续返修更有效。产线评估也应同时比较节拍、良率和返工时间。
电池托盘切割工艺的改进,最终应体现为零件更容易装配、焊接更稳定、返修更少。在没有具体图纸、材料厚度和产量要求之前,不宜给出统一的切割功率与速度,先完成试切和首件验证,才能形成可用的生产方案。
标题:新能源汽车电池托盘创新切割加工工艺方案 地址:https://www.btsest.com/hangye/1003.html
 产品详情咨询
 抖音关注